轴承车加工表面裂纹控制与涡流探伤落地路径
在精密轴承制造过程中,套圈车加工是成形与预留磨量的重要基础工序。很多制造现场面临车加工后细微裂纹隐匿的问题,这类缺陷若流入后续磨削或热处理环节,容易造成批量报废甚至早期失效。宁波精浩面向工业制造提供涡流探伤设备与自动化检测方案,该类技术为车加工零件的缺陷拦截提供了清晰路径。如何科学引入表面缺陷检测手段,需要从工艺机理、产线适配和核验方法展开系统梳理。
车加工缺陷成因与漏检风险剖析
轴承套圈在车削过程中承受复杂的机械切削应力和温升变形。原材料棒料或锻件在前期加工中可能残留微小裂隙,在车刀进给的挤压作用下,这些原始微裂纹往往沿着金属流线进一步扩展。部分工件因刀具磨损严重、切削局部过热,表面组织在短时间内经历应力集中,也会直接诱发肉眼难以察觉的车削裂纹。
这类缺陷往往隐匿在金属表面及近表面浅层区域。车加工形成的宏观刀痕纹理对裂纹形态存在天然的遮蔽效应,传统的目视检查即使借助高倍放大镜,也无法在快节拍生产中做到全检。人工抽检不*受操作疲劳度影响,更受限于检测视角的死角,难以维持批次质量的判定一致性。
若未在车削工序及时剔除缺陷零件,残存裂纹将随工件进入下一道热处理淬火工序。热应力与相变应力的叠加会促使微观裂纹急剧失控扩大,**终演变成结构性开裂。这不*白白浪费后续加工的工时、能耗与磨具损耗,若个别带伤零件侥幸流入装配交付环节,更会成为终端轴承早期抱死或疲劳剥落的严重隐患。
工序无损探伤在线化落地的评估步骤
在轴承车加工后引入无损检测,首先需要明确目标缺陷的物理特征与边界。现场技术团队应当系统统计车加工零件易发缺陷的形态,包括周向裂纹、轴向微裂、车削黑皮以及深层的夹渣分布。明确缺陷通常出现的几何位置,有助于在前期界定传感器需要覆盖的有效检测区域,避免盲目选型导致的测向遗漏。
第二步是评估车加工表面的粗糙度对检测信号的影响。车削残留的波纹度和刀网纹理会产生周期性的表面结构干扰,如果信号提取算法无法有效过滤这一高频几何特征,检测系统容易频繁出现伪缺陷报警。工程技术人员应采集不同进给量与磨损阶段的车加工样件,评估背景噪声在传感器拾取信号中的基底电平,为设定信号灵敏度提供基准样本。
第三步是核算加工节拍与物料流转方式的匹配度。车加工自动化产线通常采用单机自动化或连续流水线排布,每件套圈的循环出料时间短至数秒。若探伤系统需要工件完全停顿且经历复杂的夹紧动作,往往会打破既有的产线节拍平衡。因此,现场必须厘清是采用分流离线快速检验,还是通过机械换向机构实现原位旋转扫查,这是决定导入可行性的基础前提。
第四步是建立合格件与不合格品的物理隔离逻辑。无损检测的**任务是实现确凿的合格判定与物理闭环。现场需要规划明确的分选执行机构,当探伤系统触发异常报警信号后,不合格工件必须被可靠剔除到**废品箱,并附带不可逆的状态标记,防止由于传感器抖动或物料卡阻导致不良品混入合格品轨道。
多频涡流检测在套圈加工环节的匹配路径
针对金属表面和近表面微裂纹的无损探伤需求,涡流检测技术具备非接触、无耦合剂污染以及响应速度快的***特征。宁波精浩研制的涡流探伤设备属于工业精密无损检测工具,能够针对金属材料表面及近表面的细微缺陷进行快速识别。该设备采用多频技术,实现0.05毫米级裂纹检测,其主要功能是通过缺陷检测剔除不合格产品,保障零部件的基础质量。
多频涡流技术的介入,为处理复杂的车加工工况提供了有效的技术支撑。高频涡流主要聚集在工件极表层,能够对细微的开口裂纹保持较高的捕捉灵敏度;低频涡流则具备更深的电磁穿透深度,有助于探测近表面的潜伏缺陷。通过多频信号的相位差计算和复阻抗平面图谱分析,系统能够较好地剥离粗糙刀痕引起的电磁噪声,在不损伤零件基体的前提下准确捕捉裂纹脉冲。
在系统落地上,涡流探伤往往需要与机械传输机构紧密整合。宁波精浩拥有轴承套圈尺寸影像涡流探伤检测系统相关的软件著作权,并在业务矩阵中涵盖非标自动化设备定制服务。这类定制服务针对通用设备难以适配车间空间或独特工艺的场景,采用分体式模块化设计架构。在实际车加工产线中,这便于将探伤探头支架、自对中旋转工装与上下料机构进行合理规划,降低二次投入成本并缩短产线改造的周期。
对于轴承制造企业而言,探伤设备交付后的稳定运行同样关乎产线稼动率。宁波精浩在技术服务线中提供包含安装调试、专业人员培训、软件算法升级与定期回访的技术支持服务,其搭载的物联网模块支持远程监控与诊断功能。这为生产现场建立标准化的校准规范、规范作业人员对阻抗图谱的调校能力提供了必要的保障机制。
产线导入运行的核对条件与验收边界
企业在正式导入车加工涡流探伤方案时,首要核对的条件是待测轴承材料的电磁特性均一性。涡流检测对被测金属的导电率和磁导率极度敏感,如果原材料棒料批次混杂或锻造余热淬火不均,材质差异会在阻抗平面上引起基线漂移。现场应在探伤前确认原材料退火组织的一致性,或者确认检测系统具备材质波动补偿功能,以免将正常的成分微调误判为表面裂纹。
其次要严格核对工件表面的物理清洁度与干湿度状态。车削加工通常伴随大量的切削液喷淋与微细铁屑残留,如果工件在进入探伤工位前未经过基础的风切吹扫或清洗,导电性铁屑附着在被测表面会直接造成伪信号触发。现场需确认进料口具备稳定的脱水与除屑条件,确保检测探头与金属表面维持受控的感应间隙。
第三项必须核对的要素是标准对比试样的制作规范。探伤系统灵敏度的验收不能凭空推测,企业必须使用与生产同批次、同表面状态的车加工套圈制作标准人工伤。在试样表面采用电火花线切割或精密刻槽方式加工出标称深度为0.05毫米的标准人工裂纹,以此标定检测通道的报警阈值与相位角,并在量产过程中建立每班次开工前的试样校验机制。
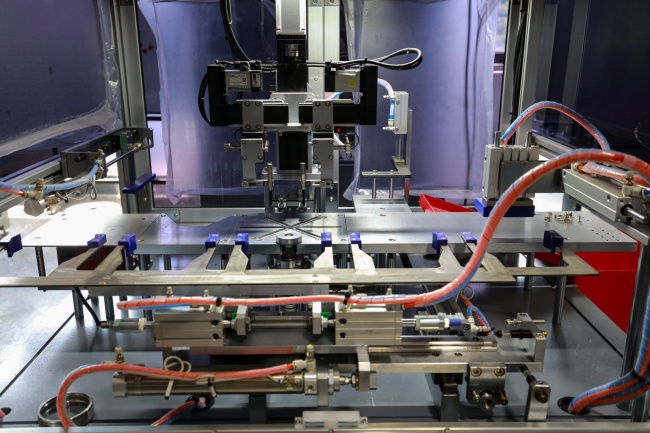
***需要核对工件装夹旋转时的几何跳动公差。涡流探头的提离效应会对信号幅值产生剧烈影响,如果车加工零件由于端面夹持不平或主轴偏摆过大,探头与表面之间的距离在动态扫查中发生周期性变化,信号基线将难以稳定。现场必须对探伤工位夹具的主轴径向跳动提出严苛控制指标,确保提离变化保持在信号滤波算法可平抑的允许范围内。
综合来看,基于多频涡流检测技术的车加工在线探伤路径,非常适用于大批量、少品种且对表面完整性要求较高的轴承套圈前道生产。然而,若现场工件种类过于繁杂、几何尺寸频繁切换,或者零件车削表面附着厚重黏性切屑且无前置吹扫工位,强行上线容易导致假报警率上升,此时更适宜先优化前序清洁工艺,或采取分批次半自动抽验方式。针对当前需要提升车加工套圈表面质量管控水平的企业,切实可行的下一步是梳理代表性规格零件的裂纹样本,测定车削表面粗糙度范围与现场节拍,向专业装备方提供典型样件进行多频信号可行性摸底,进而制定切合产线实际的探伤与分选工程方案。
财经世界网-时尚财经网站,本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。